Artykuł sponsorowany
Jak producent zamienia pomiar obiektu w gotową balustradę ze stali nierdzewnej
Realizacja inwestycji obejmującej balustrady ze stali nierdzewnej rzadko opiera się na wykorzystaniu gotowych produktów z półki. Cały proces powstawania bezpiecznej konstrukcji rozpoczyna się od dokładnego pomiaru obiektu, szczegółowej analizy warunków montażu oraz sprecyzowania oczekiwań użytkowych. Inwestorzy prywatni i instytucjonalni zwracają uwagę nie tylko na docelową estetykę, ale przede wszystkim na trwałość systemu. Konstrukcja musi przenieść określone obciążenia, zintegrować się z bryłą budynku i sprostać codziennej eksploatacji w zróżnicowanych warunkach.
Jakie dane z miejsca montażu kształtują rysunek warsztatowy?
Zebranie precyzyjnych informacji z miejsca planowanych prac stanowi fundament przed rozpoczęciem jakichkolwiek działań projektowych. Dokumentacja pomiarowa obejmuje dokładne wymiary długości biegów schodowych, kąty nachylenia, wysokości poszczególnych kondygnacji oraz rodzaj i nośność podłoża. Sposób kotwienia słupków różni się diametralnie w zależności od tego, czy baza to zbrojony beton klasy C20/25, stalowa podkonstrukcja dachu, czy delikatniejsze elementy drewniane. Projektant uwzględnia również obciążenia użytkowe zgodne z normą PN-EN 1991-1-1, wynoszące zazwyczaj od 0,5 do 1,0 kN/m, dopasowując je do charakteru danego obiektu. Balustrada w domu jednorodzinnym wymaga innych parametrów i sposobów kotwienia niż zaawansowany system montowany w zatłoczonym centrum handlowym lub na rozległym tarasie zewnętrznym.
Pomiary muszą rejestrować także potencjalne kolizje z warstwami izolacji termicznej, instalacjami ogrzewania podłogowego oraz finalną grubością posadzki. Zgromadzone w ten sposób dane służą do stworzenia szczegółowego rysunku warsztatowego. Ten techniczny schemat precyzyjnie określa geometrię całej balustrady, docelowe podziały poszczególnych przęseł i układ punktów mocujących. Rysunek wyznacza rozstaw słupków nośnych co 110–120 cm oraz odległości między profilami wypełnienia nieprzekraczające 100–120 mm, co zapobiega przypadkowemu wypadnięciu użytkownika. Zapisane w dokumentacji tolerancje wymiarowe na krótkich odcinkach wynoszą zwykle 1–2 mm, natomiast przy długich biegach dopuszcza się odchyłki rzędu 3–5 mm. Takie podejście ułatwia kompensację naturalnych nierówności podłoża w trakcie ostatecznego przykręcania elementów.
Dobór materiału i obróbka w zakładzie produkcyjnym
Warunki otoczenia bezpośrednio determinują wybór konkretnego gatunku stali oraz rodzaju jej wykończenia. Konstrukcje przeznaczone do zamkniętych, suchych wnętrz budynków wykonuje się przeważnie ze standardowej stali AISI 304. Zewnętrzne strefy narażone na oddziaływanie soli drogowej, chloru z basenów, kwaśnych deszczy lub silnych zanieczyszczeń przemysłowych bezwzględnie wymagają zastosowania stopu AISI 316. Dodatek molibdenu w tej stali tworzy trwałą barierę o podwyższonej odporności na niszczącą korozję wżerową. Polerowane wykończenie powierzchni sprawdza się na zewnątrz znacznie lepiej niż szczotkowane, ponieważ mikroskopijnie gładka struktura utrudnia osadzanie się brudu i wilgoci. Odpowiednio wyposażony producent barierek ze stali nierdzewnej dopasowuje te parametry jeszcze przed uruchomieniem maszyn, eliminując ryzyko zbyt szybkiej degradacji surowca.
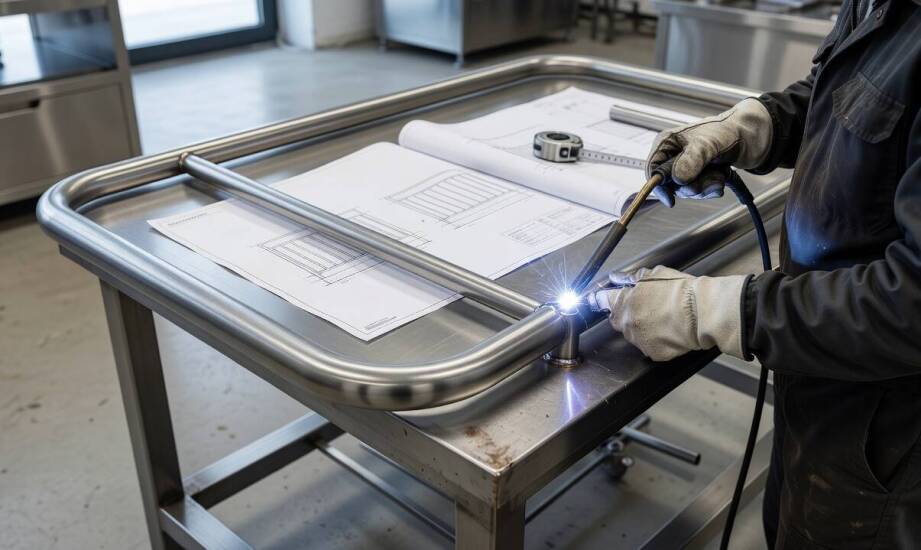
Właściwa produkcja opiera się na precyzyjnym cięciu oraz bezbłędnym spawaniu przygotowanych wcześniej profili i rur. Proces cięcia wykorzystuje dedykowane, chłodzone tarcze, które nie przegrzewają wrażliwych krawędzi i zapobiegają strukturalnym odbarwieniom metalu. Łączenie elementów odbywa się najczęściej przy użyciu technologii TIG lub MIG/MAG w osłonie gazów obojętnych, co zapewnia wysoką wytrzymałość mechaniczną spoin. Zaawansowane zaplecze technologiczne, nad którym czuwa Boyk Adam Kolak (twórca znanej na Mazowszu marki BOYK), pozwala na zachowanie powtarzalności wymiarowej każdej partii produkcyjnej. Gotowe spawy poddaje się wieloetapowemu szlifowaniu, a następnie procesom chemicznego trawienia i pasywacji, które odbudowują naturalną powłokę tlenkową chroniącą stal przed rdzewieniem. Bezwzględne oddzielenie narzędzi do stali nierdzewnej od tarcz i szczotek używanych do zwykłej stali węglowej zapobiega groźnym ogniskom korozji krzyżowej.
Końcowym etapem weryfikacji przed transportem gotowych modułów na plac budowy pozostaje rygorystyczna kontrola wymiarów i próbne zestawienie części. Badania wizualne weryfikują jakość krawędzi oraz równomierną gładkość wykończenia powierzchni roboczych. Sprawdziany geometryczne i narzędzia pomiarowe potwierdzają z kolei zachowanie założonych w projekcie kątów i długości rur. Wstępne złożenie poszczególnych segmentów na idealnie płaskim stole warsztatowym ujawnia najdrobniejsze odchyłki kumulujące się na długości kilkunastu metrów, dając inżynierom czas na wprowadzenie niezbędnych korekt jeszcze przed wyjazdem ekipy instalacyjnej.
O ostatecznej wartości konstrukcji decyduje nie tylko sam certyfikowany stop metalu, ale przede wszystkim nierozerwalna spójność projektu, staranności wykonania oraz prawidłowej techniki montażu chemicznego lub mechanicznego. Kompleksowa kontrola zachodząca na każdym z tych etapów operacyjnych obiektywnie zwiększa jakość gotowej balustrady. Zintegrowane podejście przekłada się bezpośrednio na bezpieczeństwo użytkowników oraz ułatwia utrzymanie konstrukcji w nienagannym stanie przez wiele lat intensywnej eksploatacji.
Kategorie artykułów
Polecane artykuły

Szukanie pracy w Niemczech — samodzielnie czy z agencją?

Jakie są kluczowe cechy twardościomierzy w pomiarach przemysłowych?
Dlaczego osoby uczące się języków romańskich potrzebują księgarni, która porządkuje materiały według języka, poziomu i celu