Artykuł sponsorowany
Dlaczego przemysłowa osmoza potrzebuje filtracji wstępnej i doczyszczania
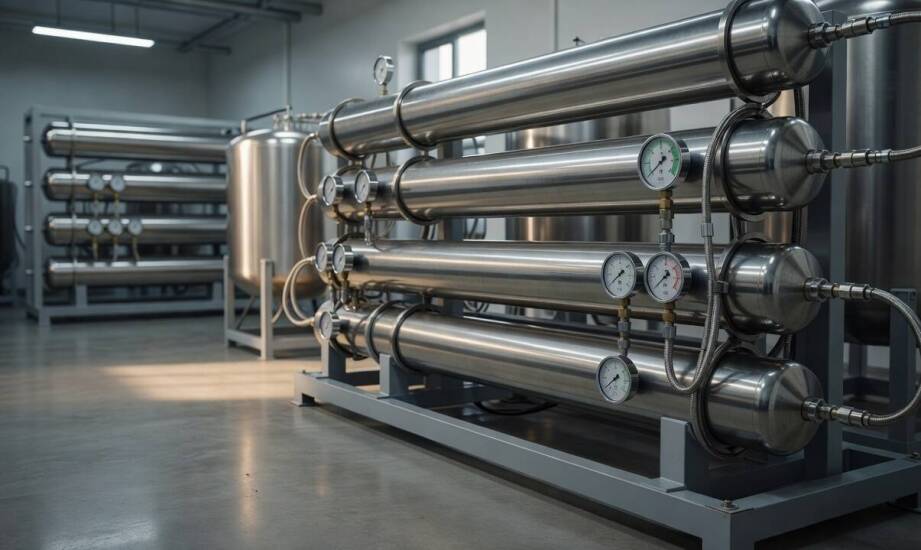
Membrana odwróconej osmozy rzadko funkcjonuje w przemyśle jako samodzielne urządzenie separacyjne. Jej ostateczna skuteczność oraz żywotność zależą bezpośrednio od rygorystycznego dopasowania jakości wody zasilającej do wymagań konkretnego procesu technologicznego. Zasilanie instalacji surowcem ze studni głębinowych lub sieci wodociągowych bez odpowiedniego przygotowania prowadzi do szybkiej degradacji modułów. Ignorowanie etapu filtracji wstępnej skutkuje nieplanowanymi przestojami i drastycznym wzrostem kosztów eksploatacji. W praktyce realizacyjnej firmy H2Optim obserwuje się, że optymalna praca układu wymaga traktowania uzdatniania jako spójnego ciągu operacji. Zrozumienie relacji między parametrami surowej wody a docelowym środowiskiem pracy pozwala zbudować instalację odporną na wahania jakości medium.
Skutki obciążeń parametrów wody i rola filtracji wstępnej
Zanieczyszczenia obecne w wodzie surowej stanowią bezpośrednie zagrożenie dla cienkiej warstwy poliamidowej membran osmotycznych. Wysoki wskaźnik gęstości osadów (SDI), nadmiar żelaza, wysoka twardość ogólna oraz obecność związków organicznych inicjują procesy blokowania mikroporów. Parametr SDI określa potencjał zatykania układu przez zawiesiny i koloidy. Branżowe wytyczne wskazują utrzymanie wskaźnika SDI poniżej wartości 3 jako cel bezpiecznej eksploatacji, podczas gdy wyższe wyniki drastycznie zwiększają częstotliwość serwisowania.
Obecność metali przejściowych wymaga równie rygorystycznego podejścia. Nawet śladowe ilości żelaza i manganu, stanowiące ryzyko foulingu już poniżej poziomu 0,1 mg/l, łatwo utleniają się na siatkach dystansowych. Zjawisko to zaburza dynamikę przepływu i tworzy trudne do usunięcia złogi. Z kolei wysoka twardość wapniowa i magnezowa sprzyja krystalizacji soli na powierzchni separacyjnej. Zjawisko scalingu nasila się zwłaszcza przy wysokich wskaźnikach odzysku wody, gdzie stężenie jonów w retentacie rośnie do wartości krytycznych. Związki organiczne stają się natomiast doskonałą pożywką dla bakterii, zapoczątkowując biofouling.
Prawidłowo zaprojektowany układ przygotowania surowca eliminuje te zagrożenia przed wejściem wody na moduły wysokociśnieniowe. Klasyczna filtracja oparta na złożach wielowarstwowych skutecznie odseparowuje cząstki stałe o wielkości około 5 µm, co stanowi bezpieczny standard dla kolumn ciśnieniowych. W przypadku wód powierzchniowych, silnie obciążonych drobnymi koloidami, wykorzystuje się ultrafiltrację. Membrany kapilarne potrafią obniżyć wskaźnik SDI do poziomu 1–2,5, dając maksymalną ochronę kolejnym etapom.
Korekta fizykochemiczna stanowi równie ważny filar ochrony. Procesy te pełnią odmienne funkcje i wymagają osobnych urządzeń. Zmiękczanie na żywicach jonowymiennych celuje w eliminację jonów wapnia i magnezu odpowiedzialnych za twardość wody. Równolegle dedykowane filtry odżelaziające i odmanganiające usuwają rozpuszczone metale ciężkie, zapobiegając ich osadzaniu wewnątrz instalacji. Całość układu wstępnego często zamyka precyzyjne dozowanie antyskalantów, które zapobiegają wytrącaniu się osadów siarczanowych i węglanowych.
Etap separacji, doczyszczanie permeatu i monitorowanie instalacji
Przemysłowe systemy odwróconej osmozy pełnią funkcję centralnego węzła całego procesu uzdatniania. Odbierają one wodę ustabilizowaną przez sekcję filtracji wstępnej i rozdzielają ją na dwa strumienie: czysty permeat oraz stężony koncentrat. Pod wpływem ciśnienia przewyższającego ciśnienie osmotyczne roztworu następuje dokładna separacja rozpuszczonych soli, bakterii i mikrozanieczyszczeń. Permeat opuszczający membrany charakteryzuje się bardzo niską przewodnością elektrolityczną. Medium to często wymaga jednak dalszej modyfikacji, ponieważ woda głęboko zdemineralizowana wykazuje właściwości korozyjne.
Zabiegi doczyszczania zależą ściśle od wymagań stawianych przez docelowy proces technologiczny. Energetyka cieplna oraz zakłady produkujące komponenty elektroniczne wymagają wody ultraczystej o ekstremalnie niskiej przewodności. W takich przypadkach za układem osmotycznym instaluje się moduły elektrodejonizacji (EDI) lub kolumny ze złożem mieszanym. Technologia ta pozwala osiągnąć rezystywność na poziomie 10–18 MΩ·cm, niezbędną do bezawaryjnego zasilania turbin parowych. Aplikacje spożywcze czy komunalne stacje uzdatniania wymuszają z kolei procesy remineralizacji i stabilizacji pH, realizowane poprzez przepuszczanie permeatu przez złoża kalcytowe.
Wydajność tak skonstruowanego łańcucha operacyjnego opiera się na ciągłym monitorowaniu parametrów hydraulicznych. Spadek wydajności filtracji wstępnej błyskawicznie obciąża membrany osmotyczne, wywołując mierzalne objawy przeciążenia. Spadek nominalnego przepływu permeatu o 10–15% lub wzrost ciśnienia różnicowego o 15% względem parametrów rozruchowych wymusza przeprowadzenie chemicznego mycia (CIP). Ignorowanie tych wskaźników prowadzi do trwałej kompresji warstwy zanieczyszczeń. Zbyt częste procedury czyszczenia chemicznego powodują natomiast powolną degradację warstwy poliamidowej, skracając żywotność kosztownych modułów.
Budowa niezawodnej stacji uzdatniania opiera się na ścisłej koordynacji wszystkich etapów obróbki medium. Moduł osmotyczny stanowi wysoce skuteczne narzędzie separacji, ale nie zrekompensuje błędów popełnionych na etapie przygotowania wody surowej. Zapewnienie stabilnej pracy wymaga traktowania filtracji wstępnej, separacji głównej oraz końcowej korekty parametrów jako pojedynczego organizmu technologicznego. Każde odchylenie na początku procesu bezwzględnie rzutuje na ciągłość produkcji i ostateczne koszty utrzymania ruchu.
Kategorie artykułów
Polecane artykuły

Szukanie pracy w Niemczech — samodzielnie czy z agencją?
Jakie są kluczowe cechy twardościomierzy w pomiarach przemysłowych?
Co wyróżnia nierdzewne balustrady z drewnem spośród innych rozwiązań?